金泰旭化学技术(无锡)有限公司
JINTAIXU Chemical Technology (Wuxi) Co., Ltd.
| 2026-09-30 |
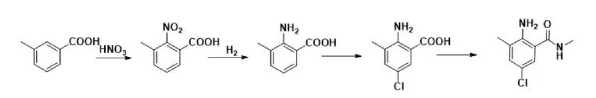
2-氨基-5-氯-N,3-二甲基苯甲酰胺(简称K胺)是高效广谱杀虫剂氯虫苯甲酰胺的核心关键中间体,其合成工艺的安全性、经济性与环保性直接决定氯虫苯甲酰胺产业的工业化质量与安全生产水平。传统K胺合成以硝化工艺为核心,属于国家重点监管的高危化工工艺,存在反应放热剧烈、选择性差、三废量大、安全风险突出等问题,近年多起硝化工艺爆炸事故充分暴露传统工艺工业化短板。本文系统阐述间甲基苯甲酸硝化路线的完整工艺,并结合工艺机理与2025年山东友道化工重大爆炸事故研判其底层安全缺陷;依托青岛科技大学发明专利CN116730859A完整工艺参数、六组实施例量化数据,深度解析邻甲苯胺基四步非硝化合成路线,从反应条件、物料配比、中间体收率、三废排放、本质安全维度量化对比新旧工艺差异;结合《重点监管的危险化工工艺目录》《危险化学品安全管理条例》法规要求,基于专利各单元温和可控的反应窗口,细化分单元连续化改造方案、危化品闭环管控标准与三级梯度工业化落地路径,为K胺绿色、本质安全、全自动连续规模化生产提供完整专利依据与工程化技术支撑。 关键词:K胺;非硝化工艺;有机合成;连续化生产;绿色精细化工;本质安全;安全工艺 一、传统K胺硝化合成工艺及风险分析 1.1 传统硝化工艺合成路线 当前国内工业化主流K胺合成工艺为间甲基苯甲酸硝化路线,该路线原料易得、工业化起步早,曾长期作为行业主流生产技术。整套工艺包含四步核心反应,分别为混酸硝化、催化加氢还原、苯环选择性氯代、甲酰胺化属于典型双高危叠加精细化工工艺。
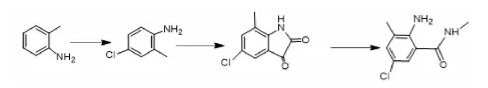
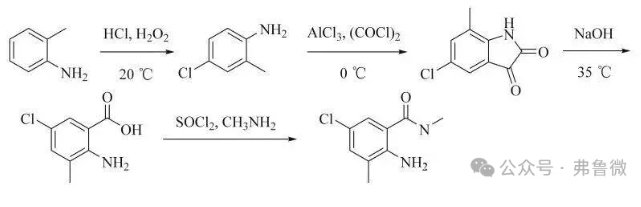
完整工艺流程:以硝酸-硫酸混酸为硝化试剂,对间甲基苯甲酸苯环实施亲电取代硝化,生成2-硝基-3-甲基苯甲酸中间体;采用高压加氢还原体系将硝基转化为氨基,得到2-氨基-3-甲基苯甲酸;再利用磺酰氯或稀盐酸-双氧水体系完成苯环选择性氯代;最终中间体与甲胺发生酰胺化反应,得到目标产物2-氨基-5-氯-N,3-二甲基苯甲酰胺(K胺)。 1.2 传统硝化工艺固有技术缺陷(专利文献佐证)结合专利CN116730859A 背景技术记载与行业生产实践对比,传统硝化路线存在四大无法从工艺层面根除的固有短板: (1)反应选择性差,综合收率极低硝化反应无定向取代控制能力,混酸体系易生成多硝基取代物、位置异构副产物,中间体分离提纯难度大。专利文献明确记载,该全流程工艺综合收率仅维持在35%左右,原料利用率低,单位产品原料成本居高不下,复杂分离工序进一步增加设备投资与能耗。 (2)三废排放负荷高,环保治理成本严苛硝化环节生成大量高酸度、高COD废酸废水,废酸回收提纯难度大、运行成本高;加氢还原、中和工序持续产生无机盐固废;同类铁粉还原工艺固废产出量激增,与当前化工行业绿色低碳、节能减排政策要求存在明显冲突。 (3)两类高危工艺叠加,热失控爆炸风险集中整套工艺同时包含硝化、催化加氢还原两类国家重点监管危险化工工艺。硝化反应强放热,放热值可达1500kJ/kg,体系温度每升高10℃反应速率成倍提升,极易出现局部物料蓄热、自加速分解;加氢工序存在高压氢气泄漏、燃烧爆炸风险,双重高危工艺叠加大幅提升现场安全管控难度。 (4)设备腐蚀严重,间歇釜式生产存在安全放大瓶颈硝化混酸体系强腐蚀性对反应釜、输送管道、换热设备材质标准要求极高,设备损耗快、维修周期短、运维成本持续偏高;间歇釜式生产持液量大、传热比表面积有限,热量导出速率不足,微小工艺波动即可诱发热失控,难以实现大规模稳定、安全生产。 1.3 典型事故视角下工艺安全风险性研判 硝化工艺是国内精细化工领域重特大事故高发工艺,以2025年山东友道化工K胺中间体连续硝化爆炸事故为典型案例:企业采用连续流硝化装置制备K胺关键中间体,因原料管控缺失,不合格间甲基苯甲酸进入反应系统,硝化物料在管道内积聚堵塞,物料挤压摩擦持续蓄热升温,最终引发硝化物料热爆炸,并发生多设备连锁爆炸,造成重大人员伤亡与财产损失。 事故根源并非单纯现场管理疏漏,而是传统硝化工艺本质不安全属性导致。其一,硝化原料、反应中间体、副产物均具备热不稳定性,物料积聚后极易触发自加速分解,突破临界温度即刻发生爆炸;其二,釜式及常规连续硝化工艺持液量高,一旦反应失控,大量高危物料瞬间释放能量,事故破坏力极强;其三,硝化工艺对温度、压力、物料配比、原料纯度敏感度极高,微小参数波动即可引发系统性风险,自动化管控仅能降低风险,无法从根源消除热失控隐患。 国内多地硝化化工装置事故统计显示,硝化工艺是18类重点监管危险工艺中重特大事故发生率最高的工艺。伴随国内化工安全监管体系持续升级,硝化工艺立项、安全生产许可、现场核查标准持续收紧,传统K胺硝化工艺行业生存空间持续压缩,开发无硝化、低风险、绿色化替代工艺与配套连续化生产技术已成为行业刚性需求。 二、基于发明专利CN116730859A的非硝化合成工艺核心优势 2.1专利完整合成路线概述 该专利路线以邻甲苯胺为唯一起始原料,全程规避硝化、高压加氢两类高危工艺,分为四步温和可控反应:
步骤1:低温氯代反应,邻甲苯胺与盐酸、双氧水在20~50℃条件下反应,制备2-甲基-4-氯-苯胺; 步骤2:傅克酰基化闭环反应,2-甲基-4-氯-苯胺与草酰氯低温滴加,微量路易斯酸催化,0~80℃反应合成5-氯-7-甲基靛红; 步骤3:碱性双氧水氧化开环反应,50~70℃碱性氧化体系,将靛红中间体转化为5-氯-2-氨基-3-甲基苯甲酸; 步骤4:酰氯化+甲胺酰胺化,氯化亚砜活化羧基后与甲胺有机溶液反应,最终得到成品K胺。 2.2工艺本质安全性大幅提升,彻底剔除高危工艺风险 本专利非硝化工艺全程无硝化、无加氢还原工序,从工艺源头消除热爆炸、氢气燃爆等重大安全隐患。整套工艺全部在常压条件下进行,反应温度区间仅20~100℃,无瞬时强放热、物料暴聚分解反应。 各单元安全可控特性: 1. 低温氯代单元:采用10%~30%低浓度盐酸、双氧水体系,反应温度20~50℃,放热平缓,温度调控区间宽,可完全规避局部过热; 2. 傅克酰基化单元:催化剂摩尔用量仅为底物的0.0001~0.005倍,反应条件温和,无剧烈副反应; 3. 氧化开环单元:选用低浓度双氧水温和氧化体系,无瞬间大量放热、物料分解风险;整套工艺无高压、强放热高危操作,本质安全水平较传统硝化路线实现跨越式提升。 2.3产品收率与纯度双提升,工业化经济性优势显著 传统硝化工艺全流程综合收率仅35%左右;依据专利六组实施例实测数据,本非硝化路线综合收率稳定在91.3%~92.5%,成品K胺纯度可达99.5%,各中间体指标如下:1.2-甲基-4-氯-苯胺:最高收率96.2%,纯度99.2%;2.5-氯-7-甲基靛红:最高收率90.8%,纯度99.5%;3.5-氯-2-氨基-3-甲基苯甲酸:收率区间87.6%~90.2%,纯度≥99.0%。原料层面,邻甲苯胺市场供应充足、采购成本低于高纯间甲基苯甲酸、三氯乙醛等高成本原料;各步反应转化率高、副产物生成量少,无需搭建复杂提纯分离装置,缩短生产流程、降低设备投资与生产能耗,规模化连续生产后经济效益优势将进一步放大。 2.4三废排放量大幅降低,绿色化工属性突出 传统硝化工艺存在大量高酸度废酸、高污染废水、无机盐固废,环保配套设施投资与运行成本高昂。 本专利非硝化工艺环保优势体现在四点: 1. 全程不使用硝酸-硫酸混酸硝化体系,彻底杜绝高浓度废酸产出; 2. 氯代、傅克酰基化工序采用二氯甲烷、二氯乙烷、甲苯、乙酸乙酯有机溶剂,溶剂可通过减压蒸馏循环回收,溶剂损耗率极低; 3. 氧化开环工序采用5%~20%低浓度氢氧化钠水溶液,废水污染物浓度低、可生化性强,末端水处理难度大幅下降; 4. 工艺无铁粉还原等大规模产固废工序,固体废弃物排放量近乎清零。整体三废排放总量较传统硝化工艺降低60%以上,完全契合当前精细化工绿色生产、超低排放合规要求。 2.5工艺适配性强,天然适配连续化自动化改造 本专利各步反应条件温和、反应速率平稳可控,无剧烈放热、物料快速分解风险,各工序工艺参数窗口宽、运行稳定性强,解决传统硝化工艺热失控、物料积聚、副反应不可控的核心痛点。工艺适配连续化的核心特征:各工序衔接顺畅,可通过液相色谱在线追踪反应终点,温度、滴加速率、物料配比等参数全部可量化、精准调控,完美适配管式、微通道连续反应器运行特性,为全流程连续化、自动化、智能化生产奠定技术基础。 三、基于专利工艺参数的非硝化连续化开发思路与落地实施路径 结合专利工艺温和反应特性,依据《重点监管的危险化工工艺安全控制要求》《危险化学品建设项目安全监督管理办法》法规标准,围绕氯代、傅克酰化、氧化开环、酰胺化四大反应单元,构建“单元优化、设备适配、参数联动、闭环管控”连续化开发体系,明确开发原则、单元改造方案、危化品管控措施与三级落地实施流程。 3.1连续化工艺开发核心原则 (1)合规性原则严格遵循危化品储存、输送、反应管控相关法规,针对工艺涉及的双氧水、氯化亚砜、甲胺等危险化学品,优化连续密闭物料输送、精准计量、连续反应、尾气闭环处理系统,杜绝危化品大量静态积聚风险;全程不涉及重点监管高危工艺,满足化工项目安全审批最新规范。 (2)工艺适配性原则依托非硝化工艺温和、高选择性的核心优势,摒弃间歇釜式大持液量生产模式,采用微通道、管式分段连续反应器替代传统反应釜;利用连续设备高比表面积、快速传热、精准控温、物料瞬时反应的优势,进一步提升工艺运行稳定性与本质安全水平;所有连续操作参数严格限定在专利优选工艺区间内。 (3)提质增效原则依托自动化连续控制系统,实现物料配比、进料速率、反应温度、体系压力多参数联动精准调控,消除间歇生产人工操作误差,稳定产品收率与纯度;同步降低生产能耗、溶剂损耗与三废产出,实现安全生产、产品提质、节能降本同步提升。 3.2 各单元连续化技术开发思路(匹配专利工艺窗口)
3.2.1 低温氯代单元连续化优化 专利标准工艺窗口:反应温度20~50℃;盐酸质量浓度10%~30%;双氧水质量浓度10%~30%;双氧水滴加速率7~35g/min,优选15g/min。 连续化改造方案:采用管式连续反应器,配套高精度变频计量泵,实现邻甲苯胺、盐酸、双氧水三股物料连续同步精准进料,替代间歇分批滴加模式;配套夹套循环换热系统实时移热,将体系温度波动控制在±1℃以内,杜绝局部过热;反应液连续出料、连续萃取、连续分水、减压连续脱溶,实现氯代单元全流程不间断稳定运行,锁定中间体收率与纯度。
3.2.2 傅克酰基化闭环单元连续化优化 专利标准工艺窗口:草酰氯滴加控温0~10℃,优选0~5℃;升温反应区间10~80℃;催化剂三氯化铝/四氯化锡/多聚磷酸,与底物摩尔比0.0005~0.002;草酰氯滴加速率2.5~5g/min,优选3.5g/min。 连续化改造方案:选用分段控温微通道反应器,完成草酰氯低温连续滴加、微量催化剂在线连续投加、升温连续反应三段操作;精准匹配物料停留时间与反应速率,避免物料滞留积聚;反应后物料连续送入低温稀盐酸冰水体系淬灭,实现淬灭、分层、溶剂回收全流程连续自动化运行,解决间歇工艺物料停留不均、副反应波动大的问题。
3.2.3 氧化开环单元连续化优化 专利标准工艺窗口:靛红溶解温度20~50℃;氧化反应温度50~70℃,优选50~60℃;双氧水2滴加速率2.5~12g/min,优选7.5g/min;反应终点盐酸调节pH至2~5,优选3~5。 连续化改造方案:搭建微通道连续流反应系统,实现5-氯-7-甲基靛红碱液连续进料、双氧水匀速在线滴加;配置在线温度传感器,与换热系统联锁联动,杜绝体系超温;反应完成后物料连续酸化、连续过滤、连续水洗干燥,自动化产出高纯度5-氯-2-氨基-3-甲基苯甲酸中间体,提升工序运行稳定性。
3.2.4 酰氯化-甲胺酰胺化末端单元连续化优化 专利标准工艺窗口:酰氯化反应温度50~100℃;甲胺有机溶液滴加速率1~2g/min;有机溶剂可选二氯甲烷、二氯乙烷、二氧六环、四氢呋喃。 连续化改造方案:采用组合式连续反应设备分两段运行;第一段实现苯甲酸中间体与氯化亚砜连续混合、恒温连续酰氯化反应,负压连续脱除过量氯化亚砜;第二段通过高精度计量系统连续滴加甲胺有机溶液,恒温完成酰胺化反应;最终物料连续减压脱溶,直接产出成品K胺,实现末端工序高效连续化生产。 3.3危险化学品合规管控优化方向 本工艺涉及双氧水、氯化亚砜、甲胺三类危险化学品,结合法规与连续化生产特性,配套专项管控优化体系: 1. 危化品减量密闭管控:全部危化品采用密闭管道连续输送、微量在线反应,大幅降低装置区内危化品静态储存总量,符合危化品减量管控政策; 2. 尾气废液闭环处理:配套分段在线尾气碱洗吸收系统、废液密闭收集缓冲罐,实现反应尾气、工艺残液全闭环处理,消除无组织废气、废液排放; 3. 全流程自动化安全联锁:搭建DCS集中联锁控制系统,对超温、超压、物料断料、管道泄漏、泵故障等异常工况自动声光报警,同步触发紧急切断进料、降温停机联锁动作,全面提升装置本质安全水平。 3.4 连续化工艺落地实施路径 为保障非硝化K胺合成连续化工艺平稳落地、长期稳定工业化运行,制定“小试参数固化—中试验证放大—工业化装置迭代”三步走实施路径。 第一阶段:小试参数固化严格复现专利六组实施例工艺条件,优化各单元连续化工艺操作窗口,固化最优物料摩尔配比、物料停留时间、反应温度、物料滴加速率等核心工艺参数;验证连续工况下反应稳定性、中间体与成品质量波动情况,提前排查连续运行潜在副反应、物料堵塞问题,形成标准化连续工艺操作参数库。 第二阶段:吨级中试放大验证搭建全流程连续化吨级中试装置,开展72h以上不间断全流程连续试运行;重点验证四大工序物料衔接流畅性、换热设备适配性、安全联锁系统可靠性;精准核算连续化工艺综合收率、水电蒸汽能耗、三废产出指标,与间歇工艺做全维度效益对比;完善标准化连续装置操作规程、异常工况应急处置方案。 第三阶段:工业化落地迭代基于中试稳定运行数据,完成万吨级工业化连续化装置成套设计与建设;搭建全流程DCS智能化集中控制系统,实现全线工艺参数远程精准调控;同步配套溶剂回收精馏装置、尾气吸收、废水预处理环保设施;完成安全、环保合规评审验收,实现K胺绿色、安全、规模化连续化量产,逐步替代行业传统高危硝化间歇生产装置。 四、结论 传统间甲基苯甲酸硝化合成路线存在双重高危工艺叠加、反应选择性差、综合收率低、三废产出量大、本质安全缺陷突出等核心短板,硝化工艺爆炸事故多发,已无法适配当前化工行业安全管控、绿色低碳、高质量发展的硬性要求,行业高危工艺替代需求十分迫切。 本文依托青岛科技大学发明专利CN116730859A完整工艺、六组实施例量化实测数据,系统解析以邻甲苯胺为原料的四步非硝化合成路线:全程剔除硝化、加氢两类重点监管高危工艺,整套反应常压、条件温和,全流程综合收率稳定91%以上,成品纯度可达99.5%,整体三废排放较传统工艺降低60%以上,从工艺源头同步解决传统路线重大安全隐患与高环保治理成本两大痛点,工业化经济、安全、环保综合优势突出。 依托该非硝化工艺温和可控的反应基础特性,通过分单元管式/微通道连续化设备改造、危化品密闭微量自动化闭环管控、小试-中试-工业化三级梯度放大落地模式,可实现K胺全流程连续化、自动化、智能化稳定生产,从根源规避硝化工艺热爆炸重大安全风险,大幅削减末端环保治理投入。该专利配套连续化开发技术可为氯虫苯甲酰胺关键中间体绿色工业化生产提供全新标准化技术路径,对推动国内农药精细化工行业淘汰高危硝化工艺、全面实现生产本质安全与低碳清洁制造具备重要工程应用价值。 |